BIỆN PHÁP HÀN TIG: NGUYÊN LÝ, QUY TRÌNH THI CÔNG, AN TOÀN LAO ĐỘNG
1. Tổng quan về biện pháp hàn TIG
1.1. Khái niệm hàn TIG
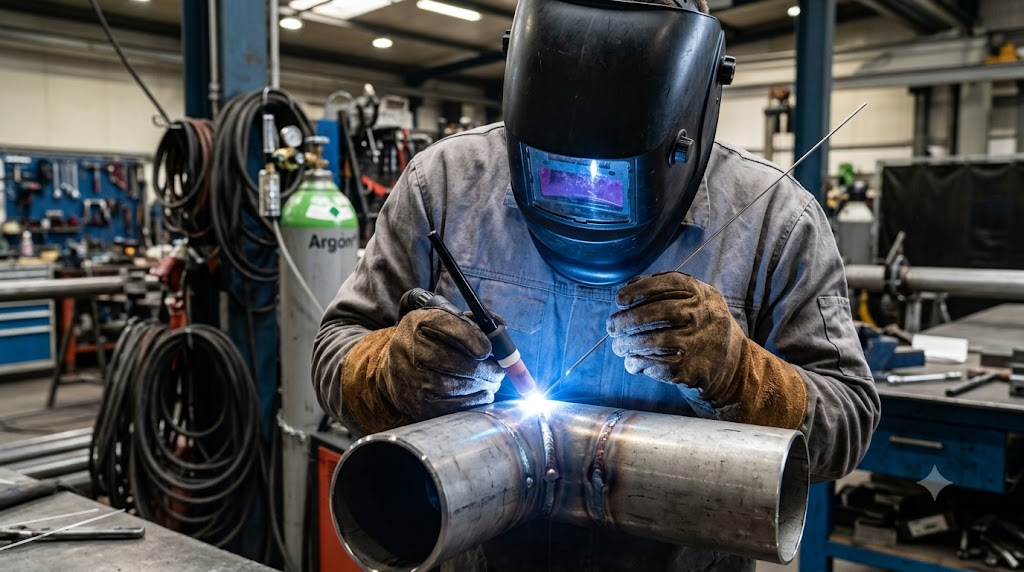
Hàn TIG (Tungsten Inert Gas) là phương pháp hàn hồ quang sử dụng điện cực vonfram (Tungsten – W) không nóng chảy để tạo hồ quang giữa điện cực và vật liệu cần hàn. Quá trình hàn được thực hiện trong môi trường khí bảo vệ, phổ biến nhất là Argon (Ar), Heli (He) hoặc hỗn hợp khí phù hợp, nhằm hạn chế ảnh hưởng của oxy, nitơ và các thành phần trong không khí đến vùng kim loại nóng chảy.
Trong quá trình hàn, nhiệt lượng từ hồ quang làm nóng chảy mép vật liệu cơ bản, tạo thành vũng hàn. Tùy theo chiều dày vật liệu, dạng liên kết và yêu cầu kỹ thuật, mối hàn có thể hình thành trực tiếp từ kim loại cơ bản hoặc được bổ sung kim loại bằng que hàn phụ. Que hàn phụ được đưa vào vũng hàn bằng tay hoặc bằng cơ cấu cấp dây khi sử dụng thiết bị cơ khí hóa, tự động hóa.
Biện pháp hàn TIG thường được lựa chọn khi yêu cầu mối hàn có chất lượng cao, bề mặt đẹp, ít bắn tóe và kiểm soát tốt hình dạng đường hàn. Phương pháp này có thể áp dụng cho nhiều loại kim loại và hợp kim, tuy nhiên việc lựa chọn điện cực, khí bảo vệ, dòng điện và kỹ thuật thao tác phải phù hợp với từng loại vật liệu cụ thể.
1.2. Mục đích và phạm vi áp dụng
Biện pháp hàn TIG được xây dựng nhằm thống nhất phương pháp chuẩn bị, lắp đặt thiết bị, lựa chọn vật liệu hàn, thiết lập thông số và thực hiện công việc tại công trường hoặc xưởng gia công. Việc áp dụng đúng biện pháp góp phần nâng cao chất lượng liên kết, hạn chế khuyết tật và bảo đảm an toàn cho người lao động. Các mục tiêu chính bao gồm:
- Đảm bảo chất lượng mối hàn: Kiểm soát độ ngấu, chiều rộng, chiều cao và hình dạng đường hàn; hạn chế các khuyết tật như rỗ khí, cháy cạnh, thiếu ngấu, nứt và lẫn vonfram.
- Kiểm soát quy trình thi công: Thống nhất trình tự chuẩn bị phôi, gá lắp, hàn đính, hàn chính thức, kiểm tra và hoàn thiện mối hàn theo yêu cầu của bản vẽ, hồ sơ kỹ thuật và quy trình hàn được phê duyệt.
- Sử dụng thiết bị đúng kỹ thuật: Lựa chọn máy hàn, mỏ hàn, điện cực, que hàn phụ và hệ thống khí bảo vệ phù hợp với vật liệu cũng như chiều dày chi tiết.
- Hạn chế biến dạng và sửa chữa: Điều chỉnh dòng điện, tốc độ hàn và trình tự thực hiện hợp lý để hạn chế quá nhiệt, biến dạng và các khuyết tật phát sinh.
- Đảm bảo an toàn lao động: Kiểm soát nguy cơ điện giật, bỏng nhiệt, bức xạ hồ quang, khói hàn, khí trơ tích tụ và các rủi ro trong quá trình vận hành thiết bị.
Phạm vi áp dụng cần được xác định theo từng dự án. Đối với các công việc hàn đường ống, thiết bị, kết cấu hoặc chi tiết bằng thép không gỉ, nhôm và hợp kim, người thực hiện phải kiểm tra yêu cầu vật liệu, tiêu chuẩn nghiệm thu, điều kiện làm việc và quy trình hàn tương ứng trước khi triển khai.
2. Nguyên lý hoạt động của phương pháp hàn TIG
2.1. Nguyên lý hình thành hồ quang và vũng hàn
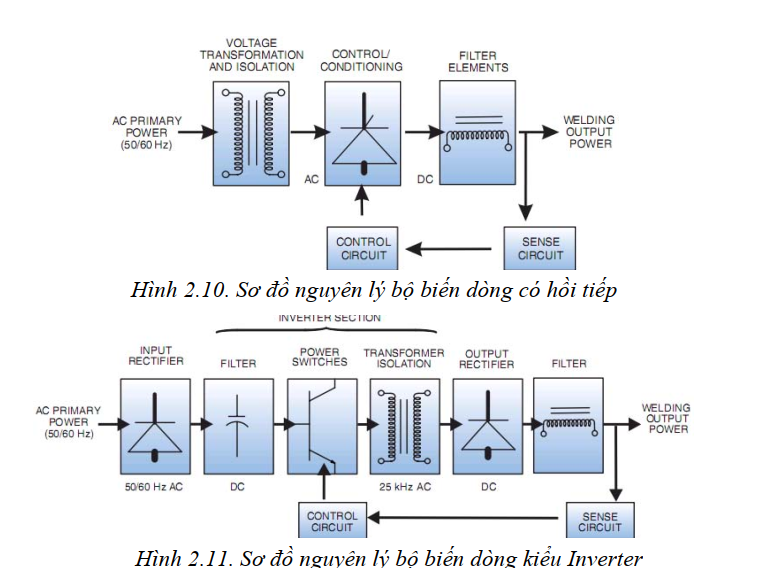
Hàn TIG hoạt động dựa trên nhiệt lượng phát sinh từ hồ quang điện giữa điện cực vonfram và vật liệu cơ bản. Điện cực được giữ trong mỏ hàn, có nhiệm vụ dẫn dòng điện và duy trì hồ quang ổn định. Khí bảo vệ được cấp qua chụp khí bao quanh điện cực và vùng hàn, giúp hạn chế sự tiếp xúc của kim loại nóng chảy với không khí. Quá trình hình thành mối hàn diễn ra theo trình tự cơ bản:
- Cấp nguồn điện: Máy hàn cung cấp dòng điện phù hợp với vật liệu, chiều dày và chế độ hàn được lựa chọn. Tùy ứng dụng, nguồn điện có thể sử dụng dòng một chiều (DC), dòng xoay chiều (AC) hoặc dòng xung.
- Cấp khí bảo vệ: Khí trơ được dẫn từ bình chứa qua van giảm áp, lưu lượng kế và ống dẫn đến mỏ hàn. Khí bảo vệ cần được duy trì trước khi gây hồ quang, trong suốt quá trình hàn và sau khi kết thúc hồ quang theo thời gian cài đặt.
- Gây hồ quang: Hồ quang được tạo ra bằng phương pháp không tiếp xúc thông qua bộ gây hồ quang tần số cao hoặc bằng phương pháp tiếp xúc được thiết bị hỗ trợ.
- Tạo vũng hàn: Nhiệt lượng tập trung làm nóng chảy mép vật liệu cơ bản. Khi cần bổ sung kim loại, thợ hàn đưa que hàn phụ vào mép trước của vũng chảy theo kỹ thuật phù hợp.
- Di chuyển mỏ hàn: Mỏ hàn được di chuyển dọc theo đường hàn với tốc độ ổn định, đồng thời duy trì khoảng cách điện cực, góc mỏ hàn và lượng kim loại bổ sung phù hợp.
- Kết thúc đường hàn: Dòng điện được giảm dần theo chế độ cài đặt để hạn chế hình thành lõm cuối đường hàn. Khí bảo vệ tiếp tục được cấp trong thời gian cần thiết để bảo vệ điện cực và vùng kim loại đang nguội.
Nhờ khả năng kiểm soát hồ quang và lượng kim loại bổ sung, hàn TIG có thể tạo ra đường hàn đồng đều, phù hợp với các chi tiết đòi hỏi độ chính xác và chất lượng bề mặt cao.
2.2. Đặc điểm của vùng hàn TIG
Vùng hàn TIG bao gồm hồ quang, điện cực vonfram, vũng kim loại nóng chảy, vùng kim loại cơ bản chịu ảnh hưởng nhiệt và vùng khí bảo vệ. Các bộ phận này có quan hệ trực tiếp với nhau, ảnh hưởng đến độ ổn định của hồ quang và chất lượng liên kết.
Khí bảo vệ cần bao phủ hiệu quả khu vực hồ quang và vũng hàn. Nếu lưu lượng khí không phù hợp, chụp khí bị bẩn, đường ống rò rỉ hoặc gió làm xáo trộn dòng khí, kim loại nóng chảy có thể bị oxy hóa và xuất hiện rỗ khí hoặc các khuyết tật khác.
Điện cực vonfram không được phép tiếp xúc với vũng hàn trong điều kiện thao tác thông thường vì có thể làm nhiễm bẩn kim loại mối hàn. Đồng thời, chiều dài hồ quang, góc mỏ hàn, tốc độ di chuyển và cách đưa que hàn phụ cần được kiểm soát ổn định trong suốt quá trình thực hiện.
3. Ưu điểm, nhược điểm và phạm vi ứng dụng của hàn TIG
3.1. Ưu điểm của hàn TIG
Hàn TIG được sử dụng rộng rãi trong các công việc cần chất lượng mối hàn cao nhờ khả năng kiểm soát tốt nhiệt lượng, hồ quang và kim loại bổ sung.
- Chất lượng mối hàn cao: Khi được thực hiện đúng quy trình, hàn TIG có thể tạo ra liên kết chắc chắn, bề mặt đồng đều và ít khuyết tật, phù hợp với các chi tiết yêu cầu độ chính xác cao.
- Kiểm soát nhiệt lượng tốt: Hồ quang tập trung cho phép điều chỉnh lượng nhiệt đưa vào vật liệu, qua đó hỗ trợ kiểm soát độ ngấu và hạn chế biến dạng nếu thông số được lựa chọn phù hợp.
- Không tạo xỉ hàn: Quá trình hàn TIG không sử dụng thuốc bọc que hàn theo nguyên lý thông thường nên không tạo lớp xỉ cần loại bỏ như một số phương pháp hàn khác.
- Ít bắn tóe: Kim loại nóng chảy được kiểm soát tốt, giúp giảm công việc làm sạch bề mặt sau khi hàn.
- Dễ quan sát vũng hàn: Thợ hàn có thể theo dõi trực tiếp hồ quang và vũng kim loại nóng chảy để điều chỉnh tốc độ di chuyển, lượng que hàn phụ và hình dạng đường hàn.
- Phạm vi vật liệu rộng: Có thể áp dụng cho thép cacbon, thép không gỉ, nhôm và nhiều hợp kim khác nếu lựa chọn đúng nguồn điện, điện cực, khí bảo vệ và vật liệu phụ.
- Có khả năng cơ khí hóa và tự động hóa: Việc di chuyển mỏ hàn hoặc cấp dây phụ có thể được cơ khí hóa để tăng tính ổn định trong các ứng dụng phù hợp.
3.2. Nhược điểm và những hạn chế cần kiểm soát
Bên cạnh các ưu điểm, hàn TIG cũng có những hạn chế cần được xem xét trong quá trình lập biện pháp thi công.
- Năng suất tương đối thấp: Đối với nhiều công việc, tốc độ đắp kim loại thấp hơn so với các phương pháp hàn có tốc độ cấp dây cao. Vì vậy, cần cân nhắc thời gian thi công và chi phí nhân công.
- Yêu cầu tay nghề: Thợ hàn phải phối hợp tốt giữa việc giữ mỏ hàn, kiểm soát hồ quang và đưa que hàn phụ. Kỹ thuật không ổn định có thể làm đường hàn không đều hoặc thiếu ngấu.
- Chi phí thiết bị và vật tư: Máy hàn TIG, điện cực chuyên dụng, khí bảo vệ và một số phụ kiện có thể làm tăng chi phí đầu tư và vận hành.
- Nhạy cảm với gió: Gió có thể làm lệch dòng khí bảo vệ, khiến vùng hàn bị nhiễm bẩn. Công việc ngoài trời cần có biện pháp che chắn phù hợp.
- Đòi hỏi chuẩn bị bề mặt tốt: Dầu mỡ, gỉ sét, hơi ẩm và các chất bẩn trên mép hàn có thể gây khuyết tật, làm giảm chất lượng liên kết.
- Cần quản lý khí và thông gió: Khí Argon, Heli có thể làm giảm nồng độ oxy trong không gian kín. Vì vậy, phải đánh giá nguy cơ ngạt và bố trí thông gió, giám sát phù hợp.
3.3. Ứng dụng thực tế
Hàn TIG thích hợp với các công việc gia công và lắp đặt có yêu cầu cao về chất lượng đường hàn, độ sạch và khả năng kiểm soát biến dạng. Các ứng dụng thường gặp gồm:
- Gia công chi tiết và thiết bị bằng thép không gỉ, đặc biệt trong các hệ thống cần bề mặt mối hàn sạch, đồng đều và có yêu cầu kiểm soát chất lượng.
- Hàn nhôm, magie và các hợp kim phù hợp với chế độ dòng điện xoay chiều, khi cần xử lý lớp oxit và kiểm soát vũng hàn.
- Hàn các chi tiết mỏng, liên kết giáp mối hoặc các vị trí cần kiểm soát chính xác lượng nhiệt đưa vào vật liệu.
- Gia công thiết bị, đường ống và các chi tiết kim loại trong công nghiệp, tùy theo yêu cầu thiết kế, vật liệu và tiêu chuẩn áp dụng.
- Thực hiện các công việc sửa chữa hoặc hàn hoàn thiện tại xưởng, nơi điều kiện bảo vệ vùng hàn và kiểm soát chất lượng được đảm bảo.
Việc lựa chọn hàn TIG không chỉ dựa vào hình thức mối hàn mà phải xét đến tính chất vật liệu, chiều dày, vị trí hàn, yêu cầu cơ tính, mức độ kiểm tra và hiệu quả kinh tế của phương án thi công.

4. Vật liệu sử dụng trong hàn TIG
4.1. Khí bảo vệ Argon và Heli
Khí bảo vệ có nhiệm vụ hạn chế sự tiếp xúc giữa kim loại nóng chảy và các thành phần có hại trong không khí, đồng thời góp phần duy trì hồ quang ổn định. Hai loại khí được sử dụng phổ biến là Argon và Heli.
Khí Argon (Ar) là khí không màu, không mùi, không cháy và thuộc nhóm khí trơ. Argon được sử dụng rộng rãi vì dễ tạo hồ quang, có khả năng bảo vệ tốt trong điều kiện lưu lượng phù hợp và thường có chi phí sử dụng thấp hơn Heli. Khí Argon thích hợp cho nhiều ứng dụng hàn TIG, bao gồm thép cacbon, thép không gỉ và nhôm khi lựa chọn đúng chế độ điện.
Khí Heli (He) cũng là khí trơ, có đặc điểm tạo hồ quang với điện áp và nhiệt lượng cao hơn trong các điều kiện so sánh tương đương. Heli có thể hữu ích khi hàn những chi tiết dày hoặc vật liệu dẫn nhiệt tốt, nhưng thường yêu cầu lưu lượng sử dụng cao hơn và có chi phí lớn hơn.
Hỗn hợp Argon – Heli được sử dụng để điều chỉnh năng lượng hồ quang và hình dạng tiết diện mối hàn. Việc phối trộn cần dựa trên loại vật liệu, chiều dày và quy trình hàn đã được xác lập.
Ngoài ra, một số hỗn hợp khí có bổ sung hydro được sử dụng trong các ứng dụng chuyên biệt, chẳng hạn một số trường hợp hàn thép không gỉ hoặc hợp kim nền niken. Tuy nhiên, không được sử dụng hỗn hợp khí có hydro một cách tùy tiện vì có thể làm tăng nguy cơ rỗ khí hoặc gây ảnh hưởng bất lợi đối với một số vật liệu.
4.2. Nguyên tắc lựa chọn khí bảo vệ
Khí bảo vệ phải phù hợp với vật liệu cơ bản và yêu cầu của mối hàn. Khi lựa chọn, cần xem xét các yếu tố sau:
- Loại kim loại: Thép cacbon, thép không gỉ, nhôm, đồng, niken và titan có những yêu cầu khác nhau về môi trường bảo vệ.
- Chiều dày vật liệu: Chi tiết dày hoặc có khả năng tản nhiệt nhanh có thể cần chế độ khí và năng lượng hồ quang phù hợp để đạt độ ngấu yêu cầu.
- Điều kiện môi trường: Khu vực có gió, luồng không khí mạnh hoặc không gian chật hẹp cần có giải pháp bảo vệ và thông gió phù hợp.
- Chất lượng khí: Khí sử dụng phải đạt cấp độ tinh khiết theo yêu cầu của quy trình hàn. Hệ thống bình khí, van, lưu lượng kế và đường ống phải được kiểm tra trước khi sử dụng.
- Khả năng bảo vệ mặt sau: Với các liên kết cần kiểm soát oxy hóa mặt chân mối hàn, phải xem xét việc cấp khí bảo vệ chân hàn theo yêu cầu kỹ thuật.
Đối với thép không gỉ, titan và các vật liệu nhạy cảm với oxy hóa, việc bảo vệ chân mối hàn có thể đóng vai trò quan trọng. Khí bảo vệ chân hàn phải được lựa chọn theo đúng vật liệu và quy trình được phê duyệt, không áp dụng một công thức chung cho mọi trường hợp.
4.3. Điện cực vonfram
Điện cực vonfram là bộ phận quan trọng của hệ thống hàn TIG. Vonfram có nhiệt độ nóng chảy cao, khả năng chịu nhiệt tốt và đặc tính phát xạ điện tử phù hợp để duy trì hồ quang. Điện cực thường được phân loại theo thành phần phụ gia:
- Điện cực vonfram nguyên chất (EWP): Chứa hàm lượng vonfram cao, thường được sử dụng trong một số ứng dụng hàn xoay chiều truyền thống. Đặc tính của điện cực cần được xem xét cùng loại máy và yêu cầu của vật liệu.
- Điện cực vonfram có thorium (EWTh): Có khả năng gây hồ quang và duy trì hồ quang tốt trong nhiều ứng dụng dòng một chiều. Tuy nhiên, thorium có tính phóng xạ nên việc lựa chọn, mài và quản lý bụi điện cực phải tuân thủ yêu cầu an toàn. Khi có thể, cần cân nhắc các loại điện cực không phóng xạ phù hợp.
- Điện cực vonfram có zirconium (EWZr): Có thể sử dụng trong các ứng dụng dòng xoay chiều phù hợp, đặc biệt khi cần đặc tính đầu điện cực thích hợp cho hàn nhôm.
- Điện cực vonfram có cerium (EWCe): Không chứa thorium, có khả năng gây hồ quang tốt và có thể dùng trong nhiều ứng dụng dòng một chiều hoặc xoay chiều tùy chủng loại.
- Điện cực vonfram có lanthanum (EWLa): Có đặc tính vận hành tương tự một số điện cực cerium, được sử dụng trong nhiều ứng dụng hàn TIG hiện đại.
Khi lựa chọn điện cực, cần xác định đúng mã sản phẩm, đường kính, loại dòng điện và dải cường độ dòng điện. Không nên chọn điện cực chỉ dựa vào màu nhận diện nếu chưa kiểm tra tiêu chuẩn và thông tin của nhà sản xuất.
4.4. Yêu cầu sử dụng và bảo quản điện cực
Điện cực phải được lựa chọn phù hợp với cường độ dòng điện và chế độ hàn. Dòng điện quá cao có thể làm biến dạng hoặc phá hủy đầu điện cực; dòng điện không phù hợp cũng có thể khiến hồ quang kém ổn định. Các yêu cầu chính gồm:
- Mài đầu điện cực theo đúng hướng dẫn của loại điện cực và chế độ dòng điện đang sử dụng.
- Giữ điện cực sạch, khô, tránh tiếp xúc với dầu mỡ, bụi bẩn hoặc kim loại nóng chảy.
- Kiểm tra kẹp điện cực, ống kẹp và chụp khí để bảo đảm điện cực được giữ chắc chắn, đồng tâm và không bị hư hỏng.
- Điều chỉnh phần nhô điện cực phù hợp với mỏ hàn và điều kiện tiếp cận đường hàn, không để điện cực nhô quá dài làm suy giảm khả năng bảo vệ.
- Duy trì khí bảo vệ trong thời gian sau khi ngắt hồ quang theo yêu cầu để điện cực nguội trong môi trường được bảo vệ.
- Khi điện cực bị chạm vũng hàn hoặc nhiễm bẩn, phải dừng công việc để kiểm tra, làm sạch hoặc mài sửa trước khi tiếp tục.
4.5. Que hàn phụ
Que hàn phụ được sử dụng khi kim loại cơ bản không đủ để tạo hình dạng và kích thước mối hàn theo yêu cầu. Việc lựa chọn que hàn phụ cần bảo đảm tính tương thích với vật liệu cơ bản, đặc tính cơ học và yêu cầu làm việc của liên kết.
Các loại que hàn phụ thường gặp gồm thép cacbon thấp, thép hợp kim thấp, thép không gỉ hệ Cr hoặc Cr-Ni, nhôm và hợp kim nhôm, đồng và hợp kim đồng, niken và hợp kim niken.
Đường kính que hàn phụ cần phù hợp với chiều dày vật liệu, kích thước vũng hàn và lượng kim loại cần bổ sung. Que hàn phải sạch, không dính dầu mỡ, gỉ sét hoặc hơi ẩm. Khi đưa que vào vũng hàn, cần duy trì đầu que trong vùng khí bảo vệ để hạn chế oxy hóa.
Không sử dụng que hàn không rõ chủng loại hoặc không có thông tin truy xuất khi công việc yêu cầu kiểm soát vật liệu nghiêm ngặt. Với các liên kết quan trọng, vật liệu hàn cần đáp ứng đúng yêu cầu trong hồ sơ kỹ thuật và quy trình hàn đã được phê duyệt.
5. Thiết bị và dụng cụ hàn TIG
5.1. Máy hàn TIG
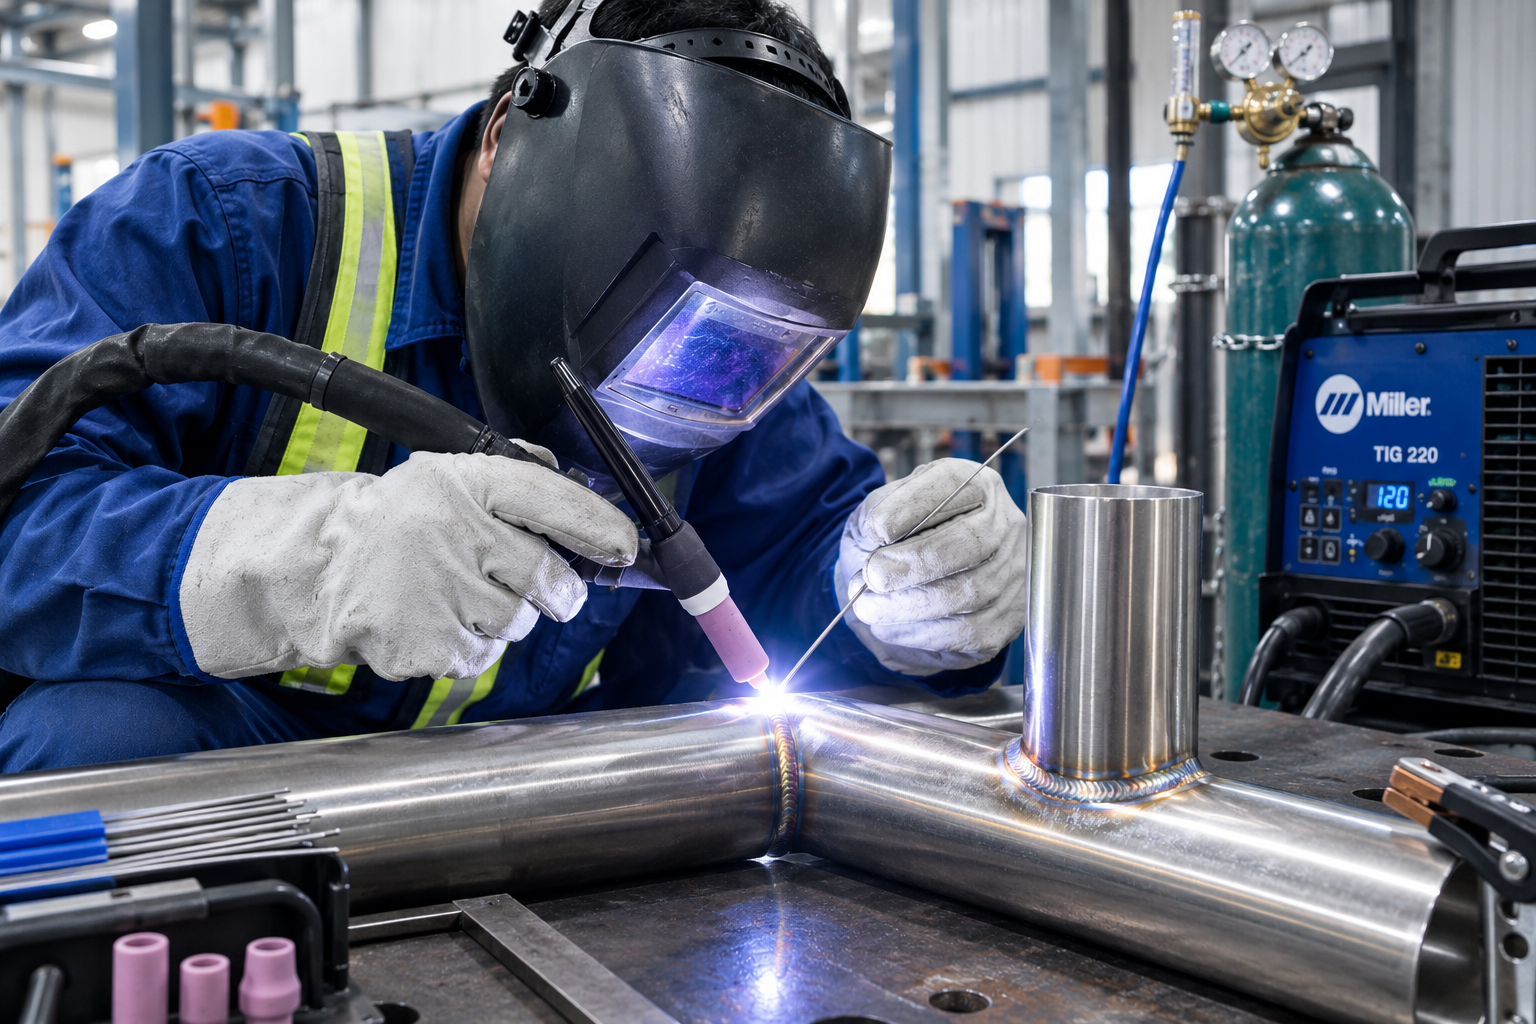
Máy hàn TIG là nguồn cung cấp năng lượng cho hồ quang và cho phép điều chỉnh các thông số cần thiết trong quá trình hàn. Thiết bị có thể cung cấp dòng một chiều, dòng xoay chiều hoặc cả hai tùy theo cấu hình máy.
Nguồn điện một chiều thường được sử dụng cho nhiều ứng dụng hàn thép và thép không gỉ. Nguồn xoay chiều thường được lựa chọn khi hàn nhôm và một số hợp kim phù hợp, do đặc tính tác động đến lớp oxit trên bề mặt vật liệu.
Trước khi sử dụng, cần kiểm tra tình trạng máy, điện áp đầu vào, dây dẫn, đầu nối, công tắc điều khiển, hệ thống làm mát và các chức năng bảo vệ. Máy phải được đặt tại vị trí khô ráo, thông thoáng, tránh va đập và không để bụi bẩn tích tụ trong các khe thông gió.
5.2. Mỏ hàn TIG
Mỏ hàn có ba nhiệm vụ chính: giữ điện cực vonfram, dẫn khí bảo vệ đến vùng hàn và truyền dòng điện đến điện cực. Một số loại mỏ hàn còn được thiết kế với hệ thống làm mát bằng nước để đáp ứng điều kiện vận hành ở dòng điện cao hoặc chu kỳ làm việc lớn.
Mỏ hàn làm mát bằng khí thường phù hợp với các ứng dụng có tải nhiệt thấp hơn. Mỏ hàn làm mát bằng nước được sử dụng khi công suất nhiệt lớn và cần duy trì điều kiện làm việc ổn định.
Trước khi hàn, cần kiểm tra thân mỏ, dây dẫn, ống khí, đầu nối, ống kẹp điện cực và chụp khí. Đối với mỏ hàn làm mát bằng nước, phải kiểm tra lưu thông nước, đường cấp và đường hồi, đồng thời xử lý ngay khi phát hiện rò rỉ hoặc bất thường.
5.3. Van giảm áp và lưu lượng kế
Khí bảo vệ được cung cấp từ bình khí qua van giảm áp, lưu lượng kế và đường ống dẫn đến máy hàn hoặc mỏ hàn. Van giảm áp có nhiệm vụ điều chỉnh áp suất đầu ra phù hợp, trong khi lưu lượng kế dùng để theo dõi lượng khí cấp trong một đơn vị thời gian.
Trước khi làm việc, cần kiểm tra độ kín của hệ thống, tình trạng đồng hồ, van điều chỉnh và các đầu nối. Lưu lượng khí phải được điều chỉnh theo quy trình hàn, loại chụp khí, kích thước mỏ hàn và điều kiện môi trường. Không nên tăng lưu lượng một cách tùy tiện vì dòng khí quá mạnh có thể gây nhiễu loạn và làm giảm hiệu quả bảo vệ.
Bình khí phải được đặt chắc chắn, tránh va đập, nguồn nhiệt và khu vực có nguy cơ làm hư hỏng van. Chỉ sử dụng các thiết bị điều áp tương thích với loại khí và áp suất làm việc.
5.4. Thiết bị phụ trợ và bảo hộ
Các dụng cụ cần thiết cho công việc hàn TIG gồm:
- Kẹp mass và dây dẫn điện phù hợp, bảo đảm tiếp xúc điện tốt với vật hàn và được bố trí tránh đường đi của người lao động.
- Mặt nạ hàn có kính lọc phù hợp, kính bảo hộ khi mài, găng tay hàn, quần áo bảo hộ và giày bảo hộ.
- Máy mài và đá mài phù hợp để chuẩn bị mép hàn, làm sạch bề mặt và mài sửa điện cực.
- Bàn gá, đồ gá, kẹp định vị và dụng cụ đo kiểm nhằm bảo đảm đúng kích thước, độ thẳng và khe hở liên kết.
- Bàn chải và dụng cụ làm sạch phù hợp với vật liệu, đặc biệt khi gia công thép không gỉ cần tránh nhiễm bẩn từ dụng cụ đã sử dụng cho thép cacbon.
- Tấm chắn hồ quang, thiết bị che chắn gió và hệ thống hút khói hoặc thông gió phù hợp với điều kiện làm việc.
Tất cả thiết bị phải được kiểm tra trước khi sử dụng. Các dụng cụ hư hỏng, dây điện bong tróc, đầu nối lỏng hoặc phụ kiện không bảo đảm an toàn phải được thay thế hoặc sửa chữa bởi người có chuyên môn.
6. Chuẩn bị trước khi thi công hàn TIG
6.1. Kiểm tra bản vẽ và yêu cầu kỹ thuật
Trước khi thi công, người phụ trách và thợ hàn cần nghiên cứu bản vẽ, xác định loại liên kết, chiều dày vật liệu, kích thước đường hàn, vị trí hàn và yêu cầu nghiệm thu. Những thông tin này là cơ sở để lựa chọn vật liệu phụ, điện cực, nguồn điện và chế độ hàn.
Đối với công việc yêu cầu kiểm soát chất lượng nghiêm ngặt, cần kiểm tra quy trình hàn được phê duyệt, phạm vi chứng nhận thợ hàn, tiêu chuẩn áp dụng và phương pháp kiểm tra. Không tự ý thay đổi vật liệu, loại khí, chế độ dòng điện hoặc trình tự thi công khi chưa đánh giá ảnh hưởng đến chất lượng liên kết.
6.2. Chuẩn bị phôi và mép hàn
Phôi hàn phải được gia công đúng kích thước, bảo đảm độ thẳng, độ phẳng và hình dạng liên kết theo bản vẽ. Mép hàn và khu vực lân cận cần được làm sạch để loại bỏ dầu mỡ, bụi bẩn, gỉ sét, hơi ẩm và lớp oxit không phù hợp. Các công việc chuẩn bị bao gồm:
- Kiểm tra vật liệu đầu vào, ký hiệu nhận dạng và chiều dày thực tế trước khi gia công.
- Làm sạch khu vực hàn bằng phương pháp phù hợp với vật liệu, tránh sử dụng dung môi hoặc hóa chất không tương thích.
- Kiểm tra khe hở chân, độ lệch mép và độ đồng tâm của liên kết theo yêu cầu bản vẽ.
- Đối với vật liệu dày hoặc liên kết có yêu cầu đặc biệt, chuẩn bị mép vát theo đúng kích thước quy định trong quy trình hàn.
- Đối với thép không gỉ, sử dụng dụng cụ sạch, hạn chế nhiễm bẩn sắt tự do và các chất có thể gây ăn mòn.
- Đối với nhôm và hợp kim nhôm, kiểm soát lớp oxit và vệ sinh bề mặt bằng phương pháp phù hợp trước khi hàn.
Bề mặt sạch giúp hồ quang ổn định, giảm nguy cơ rỗ khí và cải thiện khả năng hình thành mối hàn. Nếu phát hiện phôi bị cong vênh, nứt, ăn mòn hoặc sai lệch kích thước vượt giới hạn cho phép, phải xử lý trước khi chuyển sang bước gá lắp.
6.3. Gá lắp và hàn đính
Sau khi chuẩn bị phôi, tiến hành gá lắp và định vị các chi tiết theo bản vẽ. Đồ gá phải đủ chắc chắn để duy trì vị trí liên kết trong quá trình hàn nhưng không được gây cản trở đường đi của mỏ hàn hoặc làm phát sinh biến dạng không mong muốn. Các điểm cần kiểm soát gồm:
- Đặt hai chi tiết đúng vị trí, kiểm tra độ thẳng, độ phẳng và khe hở chân mối hàn.
- Sử dụng kẹp hoặc đồ gá phù hợp để hạn chế dịch chuyển trong quá trình gia nhiệt.
- Thực hiện hàn đính tại các vị trí cần thiết, bảo đảm kích thước mối đính phù hợp và không gây cản trở quá trình hàn chính thức.
- Kiểm tra chất lượng các mối đính; loại bỏ hoặc sửa chữa mối đính có nứt, rỗ khí, nhiễm bẩn hoặc sai hình dạng.
- Bố trí trình tự hàn đính hợp lý để giảm nguy cơ co kéo và sai lệch hình học.
Đối với các liên kết yêu cầu độ kín hoặc chất lượng chân hàn cao, việc gá lắp phải đặc biệt chú trọng khe hở, độ đồng đều của mép ghép và điều kiện bảo vệ mặt sau.
7. Lựa chọn thông số kỹ thuật khi hàn TIG
7.1. Cường độ dòng điện hàn
Cường độ dòng điện là thông số quan trọng quyết định mức nhiệt đưa vào vật liệu, tốc độ nóng chảy và độ ngấu của mối hàn. Dòng điện cần được lựa chọn dựa trên chiều dày, loại vật liệu, dạng liên kết, vị trí hàn và đường kính điện cực.
Dòng điện quá thấp có thể làm hồ quang thiếu ổn định, mối hàn không đủ ngấu hoặc khó hình thành vũng hàn. Ngược lại, dòng điện quá cao có thể làm vật liệu cháy thủng, tăng biến dạng, cháy cạnh hoặc làm hư hỏng đầu điện cực.
Thông số ban đầu phải được xác định theo quy trình hàn được phê duyệt hoặc tài liệu kỹ thuật của nhà sản xuất. Trước khi hàn chính thức, cần kiểm tra trên mẫu thử phù hợp nếu quy trình yêu cầu, sau đó đánh giá hình dạng, độ ngấu và các chỉ tiêu chất lượng liên quan.
7.2. Loại dòng điện và cực tính
Hàn TIG sử dụng dòng một chiều hoặc xoay chiều tùy vật liệu và yêu cầu công nghệ.
Dòng một chiều điện cực âm (DCEN) thường được dùng khi hàn nhiều loại thép và thép không gỉ. Với chế độ này, nhiệt lượng tập trung nhiều hơn vào vật liệu cơ bản, hỗ trợ tạo mối hàn có độ ngấu tương đối sâu và bề rộng tương đối hẹp trong điều kiện phù hợp.
Dòng một chiều điện cực dương (DCEP) có tác dụng làm sạch bề mặt oxit trong một số điều kiện nhưng làm điện cực chịu tải nhiệt lớn. Do đó, chế độ này có giới hạn ứng dụng và phải lựa chọn điện cực, đường kính cùng dòng điện thích hợp.
Dòng xoay chiều (AC) thường được dùng khi hàn nhôm và một số hợp kim nhôm. Dòng điện xoay chiều kết hợp các bán chu kỳ có tác dụng làm sạch oxit và nung nóng vật liệu, tạo điều kiện thuận lợi cho quá trình hàn khi được thiết lập đúng.
Một số máy có chế độ dòng xung, cho phép thay đổi dòng điện theo chu kỳ nhằm kiểm soát nhiệt lượng và hình dạng vũng hàn. Chế độ xung có thể hữu ích đối với vật liệu mỏng hoặc các ứng dụng cần kiểm soát nhiệt tốt, nhưng thông số phải được thiết lập theo quy trình phù hợp.
7.3. Đường kính điện cực và que hàn phụ
Đường kính điện cực cần phù hợp với dòng điện hàn và loại nguồn điện. Điện cực quá nhỏ có thể chịu tải nhiệt vượt giới hạn, trong khi điện cực quá lớn có thể làm giảm tính linh hoạt khi hàn ở dòng điện thấp.
Que hàn phụ được lựa chọn theo vật liệu cơ bản và lượng kim loại cần bổ sung. Đường kính que hàn ảnh hưởng đến tốc độ bổ sung kim loại, hình dạng vũng hàn và khả năng kiểm soát chiều rộng đường hàn.
Khi điều chỉnh đường kính điện cực hoặc que hàn phụ, cần xem xét đồng thời cường độ dòng điện, tốc độ hàn và kỹ thuật đưa que. Không nên thay đổi riêng lẻ một thông số mà không đánh giá ảnh hưởng đến các yếu tố còn lại.
7.4. Lưu lượng khí và tốc độ hàn
Lưu lượng khí bảo vệ phải đủ để bao phủ hồ quang và vũng hàn nhưng không được gây nhiễu loạn dòng khí. Tùy đường kính chụp khí, loại mỏ hàn và điều kiện môi trường, lưu lượng có thể thay đổi đáng kể.
Tốc độ hàn ảnh hưởng trực tiếp đến lượng nhiệt trên một đơn vị chiều dài mối hàn. Nếu di chuyển quá nhanh, mối hàn có thể thiếu ngấu, hẹp hoặc không đồng đều. Nếu di chuyển quá chậm, nhiệt lượng tích lũy tăng, dẫn đến biến dạng hoặc cháy thủng đối với vật liệu mỏng.
Ngoài ra, cần thiết lập thời gian cấp khí trước khi gây hồ quang và sau khi kết thúc hàn. Thời gian cấp khí phù hợp giúp bảo vệ vùng hàn khi bắt đầu và trong giai đoạn kim loại nóng cùng điện cực đang nguội.
7.5. Bảng thông số tham khảo
Bảng dưới đây tổng hợp các giá trị tham khảo cho hàn TIG theo tài liệu kỹ thuật được cung cấp. Các giá trị không thay thế quy trình hàn được phê duyệt và cần được xác nhận theo vật liệu, loại liên kết, vị trí hàn, thiết bị thực tế và yêu cầu nghiệm thu.
| Chiều dày vật liệu (mm) | Đường kính que phụ (mm) | Đường kính điện cực (mm) | Dòng điện (A) | Lưu lượng khí (lít/phút) | Tốc độ hàn (cm/phút) |
|---|---|---|---|---|---|
| 1,2–2,0 | 1,0–1,6 | 1,0–1,6 | 70–80 | 6–8 | 30–35 |
| 3–5 | 2,0–2,4 | 2,0–2,4 | 100–110 | 8–10 | 20–30 |
| 6–8 | 2,4 | 2,4–3,0 | 120–150 | 10–12 | 15–20 |
| 8–12 | 3,0 | 3,0 | 150–180 | 12–14 | 10–15 |
Lưu ý: Bảng trên là thông số định hướng, không phải bộ thông số dùng chung cho mọi loại vật liệu. Khi áp dụng thực tế, cần kiểm tra lại điều kiện cực tính, đường kính điện cực, loại khí bảo vệ và yêu cầu của quy trình hàn. Không sử dụng bảng này thay cho thử nghiệm hoặc xác nhận quy trình khi công việc có yêu cầu kỹ thuật đặc biệt.
8. Quy trình vận hành thiết bị hàn TIG
8.1. Kiểm tra và đấu nối thiết bị
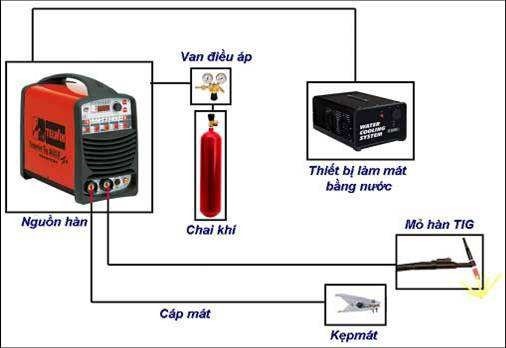
Trước khi vận hành, người thực hiện phải kiểm tra nguồn điện, dây hàn, dây mass, mỏ hàn, bình khí, van giảm áp, lưu lượng kế và các phụ kiện đi kèm. Trình tự đấu nối cơ bản như sau:
- Bảo đảm máy hàn đã tắt và nguồn cấp điện được cô lập theo yêu cầu trước khi đấu nối.
- Kết nối nguồn điện đầu vào đúng thông số và hướng dẫn của nhà sản xuất.
- Lắp cáp hàn, dây mass và các đầu nối; bảo đảm các điểm tiếp xúc sạch, chắc chắn, không lỏng hoặc quá nhiệt.
- Kết nối mỏ hàn và hệ thống làm mát nếu sử dụng mỏ hàn làm mát bằng nước.
- Lắp van giảm áp và lưu lượng kế tương thích với bình khí, kết nối ống dẫn và kiểm tra độ kín của hệ thống.
- Kiểm tra đường đi của dây điện, ống khí và ống nước để tránh bị đè, kéo căng, vướng lối đi hoặc tiếp xúc với vật nóng.
- Kiểm tra các chức năng điều khiển, nút dừng và thiết bị bảo vệ trước khi bắt đầu hàn.
Việc đấu nối phải được thực hiện theo hướng dẫn của nhà sản xuất. Không tự ý thay đổi cấu hình điện hoặc tháo lắp bộ phận bên trong máy khi chưa ngắt nguồn và chưa có chuyên môn phù hợp.
8.2. Khởi động và thiết lập thông số
Sau khi hoàn tất kiểm tra, tiến hành khởi động thiết bị theo trình tự vận hành của nhà sản xuất. Kiểm tra đèn báo nguồn, trạng thái hoạt động của hệ thống làm mát và khả năng cấp khí bảo vệ.
Mở van bình khí và điều chỉnh áp suất, lưu lượng theo yêu cầu kỹ thuật. Tài liệu đào tạo tham khảo nêu lưu lượng khí khoảng 5–8 lít/phút trong một cấu hình vận hành nhất định; tuy nhiên, khi thi công phải ưu tiên giá trị được quy định trong quy trình hàn và điều kiện thực tế.
Tiếp theo, thiết lập các thông số cần thiết:
- Chọn chế độ dòng điện AC, DC hoặc dòng xung theo vật liệu và yêu cầu công nghệ.
- Cài đặt cường độ dòng điện ban đầu theo chiều dày, loại liên kết và đường kính điện cực.
- Điều chỉnh thời gian cấp khí trước khi hàn và sau khi kết thúc hồ quang.
- Thiết lập thời gian tăng dòng và giảm dòng nếu thiết bị có chức năng này.
- Kiểm tra lưu lượng khí, độ ổn định của hồ quang và hệ thống làm mát.
- Xác nhận thông số cài đặt trước khi hàn thử hoặc chuyển sang hàn chính thức.
Người vận hành phải nắm rõ chức năng của bảng điều khiển và tuân thủ trình tự cài đặt của từng model máy. Không áp dụng một trình tự điều khiển duy nhất cho tất cả thiết bị nếu nhà sản xuất có quy định khác.
8.3. Mồi hồ quang
Hồ quang TIG có thể được gây theo phương pháp không tiếp xúc hoặc phương pháp tiếp xúc có kiểm soát.
Mồi hồ quang không tiếp xúc: Mỏ hàn được đưa đến gần vị trí bắt đầu, giữ điện cực ở khoảng cách phù hợp và kích hoạt bộ gây hồ quang của máy. Hồ quang hình thành mà không cần để điện cực chạm trực tiếp vào vật liệu. Phương pháp này giúp hạn chế nhiễm bẩn điện cực và vũng hàn.
Mồi hồ quang tiếp xúc: Một số thiết bị cho phép gây hồ quang bằng phương pháp tiếp xúc hoặc cơ chế nâng điện cực. Thợ hàn cần thực hiện đúng hướng dẫn của máy, tránh kéo lê hoặc giữ điện cực tiếp xúc lâu với vật liệu. Nếu khu vực làm việc có thiết bị điện tử nhạy cảm, cần đánh giá ảnh hưởng của hệ thống gây hồ quang tần số cao và lựa chọn chế độ thích hợp.
Khi hồ quang đã hình thành, cần kiểm soát khoảng cách điện cực, góc mỏ hàn và độ ổn định của vũng hàn. Nếu hồ quang không ổn định, phải kiểm tra nguồn điện, cực tính, điện cực, khí bảo vệ và tình trạng bề mặt vật liệu trước khi tiếp tục.

9. Thực hiện hàn TIG giáp mối không vát mép
9.1. Điều kiện áp dụng
Hàn giáp mối không vát mép được áp dụng cho các liên kết có chiều dày và hình dạng phù hợp, khi mép ghép có thể được nung chảy và tạo liên kết đạt yêu cầu mà không cần vát mép. Việc áp dụng phải căn cứ vào bản vẽ, chiều dày vật liệu, yêu cầu độ ngấu và quy trình hàn đã được xác nhận.
Đối với các chi tiết mỏng, phương pháp này có thể giúp giảm công đoạn gia công mép và hạn chế lượng kim loại bổ sung. Tuy nhiên, nếu khe hở, độ lệch mép hoặc chế độ hàn không phù hợp, mối hàn có thể thiếu ngấu hoặc cháy thủng.
9.2. Chuẩn bị phôi và gá lắp
Trước khi hàn, chuẩn bị phôi theo kích thước bản vẽ, làm sạch gỉ sét, bụi bẩn và dầu mỡ tại mép ghép. Kiểm tra độ thẳng, độ phẳng, chiều dày và khe hở của liên kết.
Tài liệu đào tạo minh họa bài thực hành trên phôi thép CT3 kích thước 170 × 30 × 3 mm, sử dụng điện cực vonfram đường kính 2,4 mm, que hàn phụ đường kính 2,4 mm và khí Argon. Đây là ví dụ thực hành cụ thể, không phải cấu hình mặc định cho tất cả các công việc hàn TIG.
Sau khi gá lắp, tiến hành hàn đính tại các vị trí phù hợp để giữ ổn định liên kết. Các mối đính phải đủ chắc chắn, có kích thước hợp lý và không xuất hiện khuyết tật ảnh hưởng đến mối hàn chính thức.
9.3. Thực hiện đường hàn
Sau khi hoàn tất gá lắp, kiểm tra lại thiết bị và thiết lập thông số. Người thợ đưa mỏ hàn đến vị trí bắt đầu, kích hoạt hồ quang và tạo vũng hàn ổn định trước khi di chuyển dọc theo đường ghép.
Trong quá trình hàn, cần duy trì khoảng cách điện cực và góc mỏ hàn phù hợp, phối hợp đều giữa tốc độ di chuyển và lượng que hàn phụ. Que hàn phụ được đưa vào vùng mép trước của vũng chảy theo từng lượng nhỏ, tránh làm đầu que ra khỏi vùng khí bảo vệ. Các yêu cầu cần kiểm soát gồm:
- Duy trì hồ quang ổn định, không để điện cực chạm vào vũng kim loại nóng chảy.
- Di chuyển mỏ hàn đều, hạn chế dừng đột ngột gây tích nhiệt hoặc làm thay đổi hình dạng đường hàn.
- Bổ sung que hàn phụ phù hợp để bảo đảm chiều rộng và chiều cao mối hàn.
- Theo dõi khả năng nóng chảy của hai mép ghép để hạn chế thiếu ngấu hoặc cháy thủng.
- Không tiếp tục hàn khi khí bảo vệ bị gián đoạn, điện cực nhiễm bẩn hoặc thiết bị có dấu hiệu bất thường.
- Khi kết thúc đường hàn, giảm dòng điện theo chế độ đã cài đặt và duy trì khí bảo vệ trong thời gian cần thiết.
9.4. Kiểm soát hình dạng mối hàn
Hình dạng mối hàn cần đáp ứng kích thước trên bản vẽ và yêu cầu nghiệm thu. Đối với bài thực hành trong tài liệu tham khảo, bề rộng mối hàn được nêu là 8 mm. Giá trị này chỉ áp dụng cho bài tập tương ứng, không phải tiêu chí chung cho các liên kết giáp mối.
Sau khi hoàn thành, cần kiểm tra độ liên tục của đường hàn, độ đồng đều về chiều rộng và chiều cao, tình trạng cháy cạnh, rỗ khí, nứt hoặc dấu hiệu lẫn vonfram. Các sai lệch phải được ghi nhận và xử lý theo quy trình sửa chữa được chấp thuận.
10. Kỹ thuật mài và sửa đầu điện cực
10.1. Mục đích mài điện cực
Hình dạng đầu điện cực ảnh hưởng đến khả năng gây hồ quang, mức độ tập trung hồ quang và hình dạng vũng hàn. Điện cực cần được mài đúng cách để tạo hồ quang ổn định, giảm nguy cơ nhiễm bẩn và hỗ trợ đạt độ ngấu theo yêu cầu.
Việc mài phải được thực hiện bằng thiết bị phù hợp, sử dụng đá mài sạch và tránh làm nhiễm bẩn điện cực từ các vật liệu khác. Đặc biệt, khi xử lý điện cực có chứa thorium, cần kiểm soát bụi mài và thực hiện biện pháp bảo vệ theo hướng dẫn an toàn của nhà sản xuất và quy định tại nơi làm việc.
10.2. Hình dạng đầu điện cực
Đối với nhiều ứng dụng hàn bằng dòng DCEN, đầu điện cực thường được mài dạng côn nhọn. Góc mài ảnh hưởng đến sự tập trung của hồ quang: góc mài nhỏ thường tạo hồ quang tập trung hơn, trong khi góc lớn hơn có thể làm hồ quang phân tán hơn trong điều kiện tương ứng.
Khi hàn AC, đặc biệt với một số ứng dụng nhôm, hình dạng đầu điện cực có thể được điều chỉnh để phù hợp với chế độ vận hành. Việc lựa chọn hình dạng và đường kính điện cực phải căn cứ vào loại điện cực, dòng điện và hướng dẫn của nhà sản xuất.
10.3. Quy trình mài sửa điện cực
Trình tự thực hiện gồm:
- Kiểm tra điện cực, xác định loại điện cực và mức độ hư hỏng trước khi mài.
- Cố định điện cực và sử dụng thiết bị mài phù hợp, tránh làm cong hoặc nứt điện cực.
- Mài theo hướng trục của điện cực đối với dạng đầu côn, không tạo các vết mài ngang gây ảnh hưởng đến đặc tính hồ quang.
- Kiểm tra hình dạng đầu mài, độ đồng tâm và bề mặt điện cực sau khi hoàn thành.
- Làm sạch điện cực và lắp lại vào mỏ hàn, bảo đảm được kẹp chắc chắn.
- Kiểm tra lại thông số dòng điện và gây hồ quang thử nếu cần thiết.
Nếu điện cực bị nhiễm bẩn nặng, nứt hoặc hư hỏng vượt khả năng sửa chữa, cần thay điện cực mới. Không tiếp tục sử dụng điện cực có đầu biến dạng hoặc có nguy cơ làm nhiễm bẩn mối hàn.
11. Kiểm tra chất lượng mối hàn TIG
11.1. Kiểm tra ngoại quan
Kiểm tra ngoại quan là bước quan trọng để đánh giá hình dạng bề mặt và phát hiện các khuyết tật có thể quan sát trực tiếp. Việc kiểm tra cần được thực hiện sau khi mối hàn đã nguội đến điều kiện cho phép và bề mặt được làm sạch theo quy trình. Các nội dung cần kiểm tra gồm:
- Độ liên tục của đường hàn, không có vị trí bị gián đoạn hoặc hình thành không đồng đều.
- Chiều rộng và chiều cao mối hàn theo kích thước bản vẽ hoặc tiêu chí nghiệm thu.
- Tình trạng cháy cạnh, lõm cuối đường hàn, bề mặt quá lồi hoặc quá lõm.
- Dấu hiệu rỗ khí bề mặt, nứt, cháy thủng, oxy hóa bất thường hoặc nhiễm bẩn.
- Vị trí và hình dạng mối hàn so với đường tâm liên kết, hạn chế sai lệch mép ghép.
- Tình trạng biến dạng của chi tiết sau hàn so với yêu cầu thiết kế.
Kết quả kiểm tra phải được đối chiếu với tiêu chuẩn và tiêu chí nghiệm thu áp dụng cho công trình. Không kết luận chất lượng toàn bộ liên kết chỉ dựa trên hình thức bề mặt nếu hồ sơ yêu cầu kiểm tra bổ sung.
11.2. Kiểm tra bổ sung
Tùy theo mức độ quan trọng của liên kết và yêu cầu kỹ thuật, có thể cần thực hiện các phương pháp kiểm tra không phá hủy hoặc thử nghiệm bổ sung. Phương pháp cụ thể phải được quy định trong hồ sơ chất lượng và do nhân sự đủ năng lực thực hiện.
Các phương pháp có thể được xem xét bao gồm kiểm tra thẩm thấu chất lỏng để phát hiện một số khuyết tật hở bề mặt, kiểm tra bằng hạt từ đối với vật liệu sắt từ khi phù hợp, hoặc phương pháp kiểm tra thể tích như siêu âm và chụp ảnh bức xạ khi được yêu cầu và có thể áp dụng cho dạng liên kết.
Đối với liên kết chịu áp lực hoặc có yêu cầu kín, việc kiểm tra bổ sung phải căn cứ vào tiêu chuẩn thiết kế, yêu cầu nghiệm thu và quy trình kiểm tra đã được phê duyệt. Phương pháp kiểm tra không được tự ý thay thế cho yêu cầu bắt buộc trong hồ sơ dự án.
12. Các khuyết tật thường gặp và biện pháp phòng ngừa
12.1. Rỗ khí
Rỗ khí là khuyết tật hình thành khi khí bị giữ lại trong kim loại mối hàn trong quá trình đông đặc. Nguyên nhân có thể liên quan đến bề mặt vật liệu bẩn, khí bảo vệ không đủ, hệ thống khí rò rỉ hoặc dòng khí bị nhiễu loạn.
Biện pháp phòng ngừa gồm làm sạch bề mặt trước khi hàn, kiểm tra độ kín đường khí, điều chỉnh lưu lượng phù hợp và che chắn khu vực hàn khi có gió. Cần giữ đầu que hàn phụ trong vùng khí bảo vệ, đồng thời không để điện cực và chụp khí bị nhiễm bẩn.
12.2. Thiếu ngấu hoặc không ngấu
Thiếu ngấu xảy ra khi kim loại cơ bản tại vùng liên kết không được nóng chảy đầy đủ. Nguyên nhân có thể do dòng điện thấp, tốc độ hàn quá nhanh, mép ghép không được chuẩn bị phù hợp hoặc kỹ thuật di chuyển mỏ hàn chưa đúng.
Để hạn chế khuyết tật, cần kiểm tra khe hở và hình dạng mép ghép, điều chỉnh dòng điện theo quy trình, duy trì hồ quang ổn định và kiểm soát tốc độ di chuyển. Với liên kết yêu cầu độ ngấu sâu, phải xác nhận thông số bằng quy trình hàn và phương pháp kiểm tra phù hợp.
12.3. Cháy cạnh và cháy thủng
Cháy cạnh là hiện tượng kim loại tại mép mối hàn bị nóng chảy tạo rãnh không được lấp đầy hoàn toàn. Cháy thủng có thể xảy ra khi nhiệt lượng quá lớn đối với chiều dày vật liệu hoặc tốc độ di chuyển quá chậm.
Cần lựa chọn dòng điện phù hợp, duy trì tốc độ hàn ổn định và điều chỉnh lượng que hàn phụ hợp lý. Với vật liệu mỏng, phải kiểm soát chặt lượng nhiệt tích lũy, tránh dừng hồ quang lâu tại một vị trí.
12.4. Lẫn vonfram
Lẫn vonfram là khuyết tật xảy ra khi một phần điện cực đi vào kim loại mối hàn. Nguyên nhân thường gặp là điện cực chạm vũng hàn, dòng điện vượt khả năng chịu tải hoặc đầu điện cực bị phá hủy trong quá trình vận hành.
Khi điện cực chạm vũng hàn, cần dừng và kiểm tra tình trạng nhiễm bẩn. Phần điện cực bị ảnh hưởng phải được mài bỏ hoặc thay mới trước khi tiếp tục. Đồng thời, kiểm tra lại đường kính điện cực, dòng điện và kỹ thuật thao tác để hạn chế tái diễn.
12.5. Nứt và biến dạng
Nứt có thể liên quan đến vật liệu, điều kiện làm nguội, ứng suất co ngót, lựa chọn kim loại phụ hoặc quy trình hàn không phù hợp. Biến dạng thường phát sinh do nhiệt lượng không được phân bố hợp lý, trình tự hàn chưa phù hợp hoặc gá lắp không đủ ổn định.
Biện pháp phòng ngừa gồm kiểm tra vật liệu và vật liệu phụ, tuân thủ quy trình hàn, kiểm soát nhiệt lượng, bố trí gá lắp hợp lý và thực hiện trình tự hàn phù hợp với hình dạng chi tiết. Khi phát hiện nứt, không được tự ý phủ thêm mối hàn để che khuyết tật; phải đánh giá, xác định phạm vi và sửa chữa theo quy trình được chấp thuận.
13. An toàn lao động khi thực hiện hàn TIG
13.1. An toàn điện
Hàn TIG sử dụng nguồn điện có khả năng gây điện giật nếu thiết bị, dây dẫn hoặc điều kiện làm việc không bảo đảm. Trước khi vận hành, cần kiểm tra lớp cách điện của cáp, tình trạng đầu nối, hệ thống tiếp địa và thiết bị bảo vệ điện theo yêu cầu.
Người vận hành phải giữ khu vực làm việc khô ráo, sử dụng găng tay và trang bị bảo hộ phù hợp. Không chạm vào bộ phận dẫn điện khi đang vận hành và không tự ý tháo nắp máy hoặc sửa chữa thiết bị khi chưa ngắt nguồn, cô lập điện và xác nhận điều kiện an toàn.
Khi phát hiện dây dẫn hư hỏng, rò điện, thiết bị quá nhiệt hoặc hoạt động bất thường, phải dừng máy và báo người phụ trách để xử lý. Không dùng máy nén khí để thổi trực tiếp vào các bộ phận điện tử nếu việc này có thể đưa hơi ẩm, dầu hoặc bụi vào thiết bị.
13.2. Bảo vệ mắt, da và phòng chống bỏng
Hồ quang hàn phát ra bức xạ mạnh có thể gây tổn thương mắt và da. Vì vậy, thợ hàn phải sử dụng mặt nạ có kính lọc phù hợp với dòng điện và điều kiện hàn, đồng thời mặc quần áo bảo hộ che kín các vùng da có nguy cơ tiếp xúc với bức xạ hoặc kim loại nóng.
Găng tay hàn phải có khả năng chịu nhiệt phù hợp, khô ráo và không bị rách. Khi thực hiện công việc mài, cần sử dụng kính bảo hộ và các phương tiện bảo vệ bổ sung theo đánh giá rủi ro.
Khu vực hàn phải được bố trí tấm chắn để hạn chế ảnh hưởng của hồ quang đến người xung quanh. Không quan sát trực tiếp hồ quang bằng mắt thường và không cầm nắm vật hàn khi chưa xác nhận nhiệt độ an toàn.
13.3. Kiểm soát khói hàn và khí bảo vệ
Quá trình hàn có thể tạo ra khói, hơi kim loại hoặc sản phẩm phân hủy từ các chất bám trên bề mặt. Thành phần và mức độ phơi nhiễm phụ thuộc vào vật liệu cơ bản, vật liệu phụ, lớp phủ và điều kiện thi công.
Cần bố trí hệ thống hút khói cục bộ hoặc thông gió phù hợp để hạn chế chất ô nhiễm tích tụ trong vùng hô hấp. Không hàn trên vật liệu có lớp phủ không rõ thành phần nếu chưa đánh giá và xử lý nguy cơ phát sinh khí độc.
Argon và Heli là khí trơ nhưng có thể làm giảm nồng độ oxy trong không khí, đặc biệt ở không gian kín hoặc khu vực thông gió kém. Do đó, phải đánh giá nguy cơ thiếu oxy, kiểm soát thông gió và áp dụng quy trình làm việc trong không gian hạn chế nếu thuộc phạm vi này.
Không được dựa vào việc khí bảo vệ không màu, không mùi để kết luận môi trường làm việc an toàn. Khi có nguy cơ thiếu oxy, cần sử dụng biện pháp giám sát phù hợp và không cho phép người lao động vào khu vực nguy hiểm nếu chưa được kiểm soát.
13.4. An toàn bình khí và thiết bị phụ trợ
Bình khí phải được cố định chắc chắn, bảo vệ van và đặt tại vị trí phù hợp. Không để bình khí chịu va đập, tiếp xúc nguồn nhiệt hoặc nằm tại nơi có nguy cơ bị phương tiện thi công đè lên.
Khi lắp đặt hoặc thay bình, phải đóng van, sử dụng đúng loại van giảm áp và kiểm tra các đầu nối theo hướng dẫn. Không sử dụng dầu mỡ không phù hợp trên các bộ phận của hệ thống khí và không tự ý sửa chữa van bình.
Máy mài, cáp điện và ống dẫn phải được bố trí gọn gàng, tránh gây vấp ngã hoặc cản trở đường thoát hiểm. Các vật liệu dễ cháy cần được loại bỏ khỏi khu vực có tia lửa hoặc nguồn nhiệt; đồng thời chuẩn bị phương tiện chữa cháy phù hợp và thực hiện các biện pháp phòng cháy theo quy định tại nơi làm việc.
14. Nghiệm thu, hoàn thiện và quản lý hồ sơ hàn
14.1. Hoàn thiện sau hàn
Sau khi hoàn tất đường hàn, cần để mối hàn nguội theo điều kiện công nghệ và duy trì khí bảo vệ sau hàn theo yêu cầu. Không làm nguội cưỡng bức bằng phương pháp tùy tiện nếu có thể ảnh hưởng đến tính chất vật liệu hoặc gây biến dạng.
Bề mặt mối hàn được làm sạch bằng dụng cụ phù hợp. Với thép không gỉ, cần hạn chế nhiễm bẩn từ dụng cụ dùng cho thép cacbon và áp dụng phương pháp làm sạch hoặc xử lý bề mặt theo yêu cầu kỹ thuật. Các vị trí có khuyết tật phải được đánh dấu, ghi nhận và sửa chữa theo quy trình được phê duyệt.
14.2. Nghiệm thu chất lượng
Công tác nghiệm thu phải căn cứ vào bản vẽ, tiêu chuẩn áp dụng, quy trình hàn và tiêu chí chất lượng của dự án. Trình tự kiểm tra thông thường gồm xác nhận nhận dạng liên kết, kiểm tra ngoại quan, đo kích thước mối hàn và thực hiện các phương pháp kiểm tra bổ sung khi được yêu cầu.
Các nội dung cần được ghi nhận gồm vị trí mối hàn, vật liệu sử dụng, người thực hiện, thông số hoặc quy trình hàn áp dụng, kết quả kiểm tra và tình trạng sửa chữa nếu có. Việc lưu giữ hồ sơ đầy đủ giúp truy xuất nguồn gốc và hỗ trợ đánh giá chất lượng khi cần thiết.
Không nghiệm thu chỉ dựa vào bề mặt đẹp nếu liên kết còn phải đáp ứng các yêu cầu về độ ngấu, cơ tính, độ kín hoặc kiểm tra không phá hủy. Mọi kết luận nghiệm thu phải dựa trên tiêu chí được quy định trong hồ sơ kỹ thuật.
15. Trách nhiệm của các bên trong quá trình thi công
15.1. Người phụ trách kỹ thuật
Người phụ trách kỹ thuật có trách nhiệm kiểm tra hồ sơ, xác định yêu cầu thi công và bảo đảm công việc được thực hiện theo quy trình đã phê duyệt. Trước khi triển khai, cần xác nhận vật liệu, thiết bị, nhân lực và điều kiện làm việc đáp ứng yêu cầu.
Trong quá trình thực hiện, người phụ trách cần theo dõi việc tuân thủ thông số, kiểm soát các điểm dừng kiểm tra và xử lý các sai lệch phát sinh. Mọi thay đổi có thể ảnh hưởng đến chất lượng hoặc an toàn phải được đánh giá trước khi tiếp tục.
15.2. Thợ hàn
Thợ hàn phải sử dụng đúng thiết bị, vật liệu phụ và thông số được giao; thực hiện đầy đủ công tác chuẩn bị phôi, gá lắp, kiểm tra điện cực và khí bảo vệ. Người thực hiện cần tuân thủ yêu cầu an toàn, sử dụng bảo hộ cá nhân và báo cáo ngay khi phát hiện bất thường.
Thợ hàn không tự ý thay đổi chế độ dòng điện, loại điện cực, khí bảo vệ hoặc vật liệu phụ ngoài phạm vi được cho phép. Khi mối hàn có dấu hiệu khuyết tật, cần dừng để kiểm tra thay vì tiếp tục thi công nhằm che lấp sai sót.
15.3. Bộ phận kiểm tra chất lượng và an toàn
Bộ phận kiểm tra chất lượng có trách nhiệm xác nhận công việc đáp ứng tiêu chí nghiệm thu, kiểm tra hồ sơ và ghi nhận các điểm không phù hợp. Bộ phận an toàn phối hợp đánh giá nguy cơ, kiểm tra trang bị bảo hộ, thông gió, phòng cháy và điều kiện làm việc.
Việc phối hợp giữa kỹ thuật, thi công, chất lượng và an toàn giúp hạn chế sai sót, giảm nguy cơ phải sửa chữa và nâng cao tính ổn định của công tác hàn TIG.
16. Kết luận
Biện pháp hàn TIG là giải pháp hàn hồ quang sử dụng điện cực vonfram không nóng chảy trong môi trường khí bảo vệ, phù hợp với nhiều loại vật liệu và các công việc yêu cầu chất lượng mối hàn cao. Ưu điểm của phương pháp nằm ở khả năng kiểm soát hồ quang, lượng kim loại bổ sung và hình dạng đường hàn; tuy nhiên, hiệu quả thực tế phụ thuộc lớn vào tay nghề, điều kiện bảo vệ và việc lựa chọn thông số phù hợp.
Để bảo đảm chất lượng thi công, cần thực hiện đầy đủ các bước từ kiểm tra bản vẽ, chuẩn bị vật liệu, làm sạch mép hàn, gá lắp, lựa chọn điện cực và khí bảo vệ đến vận hành thiết bị, kiểm tra mối hàn và nghiệm thu. Các thông số dòng điện, tốc độ hàn, lưu lượng khí và hình dạng đầu điện cực phải được xác định theo vật liệu, chiều dày và quy trình hàn được phê duyệt, không sử dụng máy móc một bộ thông số cho mọi ứng dụng.
Bên cạnh yêu cầu kỹ thuật, công tác an toàn điện, bảo vệ mắt và da, kiểm soát khói hàn, quản lý bình khí và thông gió phải được duy trì trong toàn bộ quá trình làm việc. Khi kết hợp đúng quy trình, thiết bị phù hợp, nhân lực đủ năng lực và hệ thống kiểm tra chất lượng chặt chẽ, hàn TIG có thể đáp ứng hiệu quả các yêu cầu gia công và lắp đặt trong nhiều lĩnh vực công nghiệp.
Việc chuẩn hóa biện pháp thi công không chỉ giúp nâng cao chất lượng liên kết mà còn góp phần kiểm soát tiến độ, giảm chi phí sửa chữa và bảo đảm an toàn cho người lao động trong suốt quá trình thực hiện.
LINK TẢI FILE BIỆN PHÁP THI CÔNG HÀN TIG
XEM THÊM CÁC BIỆN PHÁP THI CÔNG ĐIỀU HÒA KHÔNG KHÍ VÀ THÔNG GIÓ KHÁC: THI CÔNG HỆ THỐNG ĐIỀU HOÀ KHÔNG KHÍ VÀ THÔNG GIÓ
XEM THÊM CÁC BIỆN PHÁP THI CÔNG HỆ THỐNG PCCC: THI CÔNG HỆ THỐNG PHÒNG CHÁY CHỮA CHÁY
LIÊN HỆ
Bạn cần tư vấn thiết kế – thi công PCCC hoặc hệ thống chiller, khí nén hãy liện hệ thông tin bên dưới để được tư vấn và báo giá
CÔNG TY TNHH KỸ THUẬT CÔNG NGHỆ TRIỀU MINH
ĐỊA CHỈ: 109 NGUYỄN THỊ NHUNG. P. HIỆP BÌNH, TP. HỒ CHÍ MINH
MAIL: TRIEUMINH@TRIEUMINH.COM
WEB: http://TRIEUMINH.COM
ĐIỆN THOẠI (ZALO): 0976.422.223
Xem Thêm
- THI CÔNG HỆ THỐNG PHÒNG CHÁY CHỮA CHÁY
- THI CÔNG HỆ THỐNG ĐIỀU HOÀ KHÔNG KHÍ VÀ THÔNG GIÓ
- THI CÔNG CẤP THOÁT NƯỚC
- DỊCH VỤ THI CÔNG CHILLER TPHCM CHUYÊN NGHIỆP
- GIỚI THIỆU CÔNG TY TRIỀU MINH- NHÀ THẦU CƠ ĐIỆN
- BIỆN PHÁP THI CÔNG HỆ THỐNG KHÍ NÉN
- BIỆN PHÁP THI CÔNG HÀN ỐNG THÉP
- FANPAGE TRIỀU MINH